HEB vasgerendák: nagy méretválaszték, szálhossz-választék és MD/DIN EN szabványoknak megfelelő minőség
Nagy méretválasztékban (1000-es gerincmagasságig) és szálhosszválasztékban forgalmazunk HEAA, HEA, HEB és HEM Europrofilokat. S235JR /S275JR / S355J2-es minőségben, DIN 1025-2-4 szerint. Tűrések EN 10034 szerint. Szokásos szállítási állapot: +AR, +M vagy +N (normalizált).
Termékeinket igény szerint fix méretre is vágjuk, szálhosszoptimalizációt végzünk, hogy Önnek a legkedvezőbb ajánlatot adhassuk. Angol és amerikai szabványú tartókat beszerzésében is nagy tapasztalatunk van.
Anyagok és ötvözetek
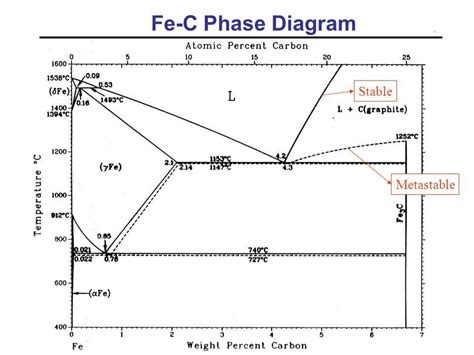
A vasgerendák az acél három alapfogalmát érintik: ötvözők hatása a tulajdonságokra és a szén tartalma a vas-szén diagramon. Az acélok ötvözőelemei révén a keménység, rugalmasság, hajlékonyság, szilárdság, hőállóság és korróziómentesség módosítható. A vas az oxigéntartalmának eltávolításával nyersvasat ad, amelyből acélt állítanak elő, és a karbontartalom meghatározza a kristályosodási és átalakulási folyamatokat. A szén és ötvözőelemek hatására az A4 és A3 átalakulások hőmérsékletközei is módosulnak, így ferrit, cementit, perlit és martenzit képződését befolyásolják.
Különböző ötvözőelemek közül a nikkel és mangán növeli az acél szilárdságát és a hőállóságot, a vanádium pedig a kopásállóságot és keménységet. Króm és nikkel nagy mennyiségben rozsdamentességet és korrózióállóságot ad, míg a króm-alumínium-szilícium ötvözés a hőálló acélok jellemzőit erősíti. A volfrám gyors- és metsző megmunkálásokhoz használt gyorsacélok felhasználását támogatja, mivel befolyásolja a cementit képződését és a martenzit kialakulását.
A vas és acélek szerkezete és átmeneti fázisai
- A vas-szén diagram ikerszerkezetet ad, amelyen a likvidusz és szolidusz görbe jelzi az olvadás és megszilárdulás menetét.
- A ferrit α-vas és cementit Fe3C összetevői a szobahőmérsékleten ismertek; a cementit elsődleges és másodlagos formái különböző ötvözött ötvözetekben jelennek meg.
- A perlit a ferrit és cementit eutektoidja, 727 °C-on létrejön, lemezes szerkezete pedig gyors lehűlés esetén finomabb lehet.
- Martenzit a γ-vasból edzés során képződik: metastabil állapot, amely szénnel túltelített α-vas. A hűtés gyorsasága és a C-tartalom befolyásolják a mikrostruktúrát.
A hőkezelés célja a mechanikai tulajdonságok módosítása: keménység, szívósság és kopásállóság állítható. A hőkezelés fő műveletei közé tartozik az izzítás, edzés és megeresztés. A lágyítás könnyítő vagy normalizáló, az újrakristályosító lágyítás pedig A1-A3 hőmérséklet fölé hevítés. A martenzit képződéséhez 0,4 tömegszázalék feletti C-tartalom szükséges, és ezt követi a megeresztés 100-700 °C között. Szerkezeti acélok esetében gyakori a 500-680 °C-os megeresztés, szerszámacéloknál 100-300 °C között.
A normalizálás az A3 fölötti izzítás és levegőn történő lehűtés, míg a felületi ötvözés a külső réteg diffundálását használja ki. Nitridáláskor nitrogént diffundálnak a felületbe NH3-tartalmú gáz segítségével, hogy kemény nitrid réteg alakuljon ki.
Szállítás és szolgáltatások
A HEB vasgerendákat platós autóval, darusautóval vagy kamionnal szállítjuk a megadott címre a kívánt méretben. A szállítási határidők általában 1-5 munkanap, mérettől függően. A 6 méteres anyagokat darusautóval szállítjuk, ha a kiszállítási cím megfelel a daruzási feltételeknek; a 12,1 méteres anyagok szállítása kamionnal történik daru nélkül. A behajtási engedély beszerzése a Vásárló feladata. A vasgerenda megvásárolható telepünkön készpénzzel, bankkártyával vagy előreutalással. A méretre vágás a számla kiegyenlítését követően történik.
A sütik és adatkezelés rövid áttekintése
Az oldal az érvényes jogszabályok alapján tárolhat olyan sütiket, amelyek létfontosságúak a működéshez. Más típusú sütikhez a felhasználó hozzájárulása szükséges. Az oldal használatával kapcsolatos adatok megosztásra kerülhetnek közösségi média, marketing és elemző partnereinkkel, akik azt kombinálhatják más adatokkal, amelyeket Öntől vagy tőlük gyűjtöttek. A létfontosságú sütik nélkülözhetetlenek a bejelentkezéshez és kosárhoz, míg a marketing sütik célja, hogy a felhasználókat több weboldalon kövessék.
Kiegészítő adatok és pontosság
A HEB vasgerendák vágását 6 vagy 12,1 méteres szálhosszból végezzük szalagfűrésszel a befizetést követően; nagyobb méretek esetén előfordulhat 18 méter hossz is. A szalagfűrész pontossága kb. +/- 1 mm. A vágási díjak a méret és a vastagság függvényében alakulnak, kérjük, érdeklődjön munkatársainknál. A pontos vágási méreteket írásban kérjük megadni. A vasgerendákat a megadott formában szállítjuk ki.
- Az acéliparban az ötvözőelemek hatásai meghatározzák az A3 és A4 átalakulások közti hőmérséklet-tartományokat.
- A martenzitesedés és megeresztés támogatja a kívánt mechanikai tulajdonságokat.
- A nitridálás és felületi ötvözés különböző célokat szolgál a felületkeménység és korrózióállóság érdekében.