
Az ACÉLALAKITÁSI, ÖTVÖZÉSI ÉS HŐKEZELÉSI FIZIKÁJA az IPE acélgerendák tükrében
Az acél a vas legfontosabb ötvözete, fő ötvözője a szén, amiből legfeljebb 2,11 tömegszázalékot tartalmaz. Ez az acél egyik definíciója. Ebben a megfogalmazásban nem kritérium a szén jelenléte, noha a szén a vas legáltalánosabb ötvöző anyaga. Ötvözőként sok más elem is használatos. Különböző fajta és mennyiségű ötvözőkkel az acél olyan tulajdonságait lehet megváltoztatni, mint a keménység, rugalmasság, hajlékonyság, szilárdság, hőállóság, savállóság, korróziómentesség.
A vas és az acél alapvető fázisai, olvadása és a vas-szén rendszer
A vas 1538 °C-on, az acél - széntartalmától függően - ennél kisebb hőmérsékleten olvad. A vas a Föld kérgének mintegy 4,7%-át alkotja több mint száz vasásvány formájában, de - a fémek többségéhez hasonlóan - elemi állapotban nem található meg. A vas ércásványai közül legfontosabbak az oxidok, pl: amagnetit (mágnesvasérc), a hematit (vörösvasérc), a limonit (barnavasérc), valamint a karbonát alapú sziderit (vaspát). A vasat az ércből úgy állítják elő, hogy redukálják, azaz oxigéntartalmát eltávolítják.
Az általános gyártástechnológia szerint az acélt két lépésben gyártják. Először nyersvasat állítanak elő nagyolvasztóban, itt hajtják végre a fenti redukciót (nyersvasgyártás). Mivel a folyékony vas jól oldja a szenet (jól ötvöződik vele), a nyersvasnak olyan magas a karbontartalma, hogy képlékenyen nem alakítható. A képlékenyen alakítható acél előállítása céljából a fölösleges szenet el kell távolítani. Ez az acélgyártás művelete, amely - a nyersvasgyártással szemben - oxidációs jellegű művelet.
Gyártási módszer szerinti csoportosítás. Felhasználási cél szerinti felosztás. A szerkezeti acélfajtáktól a szilárdság mellett megfelelő szívósságot is kívánnak, ellenállást a lökésszerű igénybevételekkel szemben. A szerszámacélok legfontosabb tulajdonságai a keménység és a kopásállóság. A gyengén és erősen ötvözött acél között a határt rendszerint 5-8% ötvözőfém tartalomnál húzzák meg. Általában az ötvözés következtében a vas valamelyik jellegzetes tulajdonsága ezen a határon változik meg jelentősebben.
Mikroötvözés, vas-szén diagram és állapotdiagram
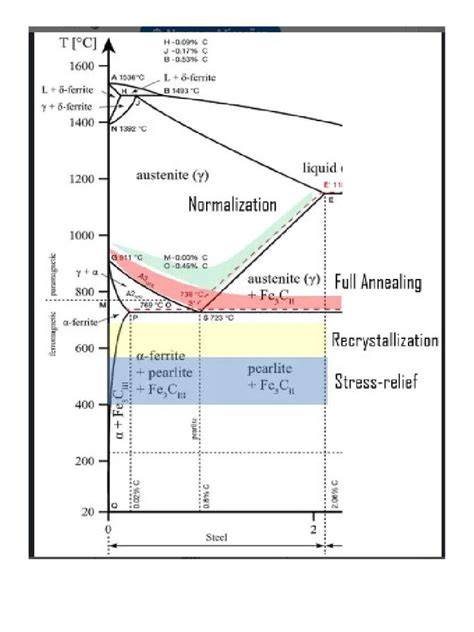
Mikroötvözött acélok. Néhány ötvözőelem nagyon kis mennyiségben is hatással van az acél valamelyik tulajdonságára. A vas legfontosabb ötvözőelemével, a szénnel alkotott egyensúlyi diagramja a vas-szén állapotábra (vas-karbon diagram). A diagramban az átalakulásra jellemző vonalak láthatók, és a jellemző hőmérsékleteket és kémiai összetételeket lehet róla leolvasni. Az ilyen diagramok úgy készülnek, hogy rögzítik adott összetételű ötvözetek lehűlési görbéjét, és az átalakulási diagramban a lehűlési görbén mutatkozó töréspontokat ábrázolják. Az olyan anyagok lehűlési görbéjén, amelyek folyékony állapotból kristályosodnak és szilárd állapotban allotróp átalakulások mennek végbe, különböző egyenes szakaszok és töréspontok figyelhetők meg. A színvas lehűlési görbéjén a kristályosodás hőmérsékletén a folytonosság megszakad, egy vízszintes, azaz állandó hőmérsékletű szakasz jelenik meg. Ezt követően folytatódik a lehűlés jellege a szabályos hűlési görbe szerint. Hasonlóan állandó hőmérsékleten mennek végbe az allotróp átalakulások is, hasonló okból.
Az acél - mint vas-szén ötvözet - lehűlési görbéje eltér a vasétól. A vas-szén diagram elfogadott alakja „ikerdiagram” formájú, ami azt jelenti, hogy folytonos vonallal ábrázolják a vaskarbidos (Fe-Fe3C) állapotra vonatkozó vonalakat, szaggatott vonalakkal pedig a vas-szén (Fe-C) ötvözet viszonyai vannak ábrázolva (utóbbinál a szén a stabilis grafit alakjában van jelen). A diagram jellemző pontjait betűkkel jelölik, értelemszerűen minden ponthoz hőmérséklet és összetétel adat tartozik. Természetes, hogy acél esetén a folytonos vonallal rajzolt vas-vaskarbid diagramot kell tekinteni, és csak az E pontig (2,11 tömeg%) terjedő rész veendő figyelembe. A diagram legfelső görbéit likvidusz görbéknek nevezik, itt kezdődik az olvadék kristályosodása. A likvidusz alatt a szolidusz görbék vannak, ezek jelzik a megszilárdulás végét. A diagram többi görbéje a szilárd állapotban végbemenő allotróp átalakulásokat mutatja (az allotrópia a fémek kristályainak többalakúságára utal).
Az acélok összetételének és fázisainak leírása alapján a vas-szén diagramon a γ-tér lenyúlhat szobahőmérsékletig az ausztenitképzők hatására, és az ötvözők - például króm, nikkel, vanádium - befolyásolják az A3 és A4 hőmérsékleteket. Az ötvözőelemek hatására a ferrit és a cementit képződése különböző hőmérsékleteken történik, és a perlit az 727 °C-on jön létre. A cementit pedig három változatban fordulhat elő: primer cementit a hipereutektikus ötvözetekben, másodlagos cementit ausztenitből, valamint a perlit eutektoid összetételű szerkezete.
Hőkezelés, edzés és felületi módosítások
A hőkezelés célja a fémek, ötvözetek bizonyos alaptulajdonságainak módosítása. A hőkezelés alapformulája szerint a fémet felmelegítik adott hőmérsékletre, ott hőntartják, majd meghatározott sebességgel lehűtik. A hőkezelés elemi műveletei az izzítás, az edzés és a megeresztés. Az izzítás lehet lágyító vagy normalizáló a lehűtés sebessége szerint. Az acélok hőkezelési eljárásait az elérhető tulajdonságváltozások szerint lehet csoportosítani. A lágyítás vagy feszültségmentítés kirakására és a szerkezet átalakításának megegyezésére szolgál. Egyszerű lágyítás során az A1 küszöb alá melegítik és levegőn hűtik, míg újrakristályosító lágyítás során az A1-A3 hőmérséklet fölé hevítik és ott tartják.
Szferoidizálás: olyan lágyítási módszer, amely az acél perlitjét szemcséssé alakítja. Az edzés célja a szövet keménnyé tétele, amelyet a martenzitesség érdekében végzik, általában az A1-A3 hőmérséklet fölé hevítés és gyors lehűtés után. A martenzit metastabil, és az ausztenit oldott karbontartalma továbbra is oldva marad. A martenzit sűrűsége kisebb, így térfogatnövekedés következik be, belső nyomófeszültségeket okozva. Az edzést gyakran megeresztéssel egészítik ki, amely 100-700 °C-on történő hőntartást jelent. Szerkezeti acélok esetében ez 500-680 °C-on, szerszámacéloknál 100-300 °C-on történik. A hűtés gyorsasága kulcsfontosságú: a megfelelő közeg kiválasztásával érhető el a kívánt keménység és szívósság.
A normalizálás A3 fölött 20-50 °C-on történő izzításból és levegőn való lehűtésből áll. A dinamikus igénybevételű, de kopásálló alkatrészek esetén fontos, hogy belső szívós mag és külső kemény kéreg legyen. Felületi ötvözés során az izzítás közben a darab felületével érintkező anyag diffundál a felületi rétegbe, és különböző fémekkel növelhető a felületi keménység (például nitridálás NH3-tartalmú gázzal).
Az IPE acélgerendák és ötvözési-szállítási részletek a kereskedelmi alkalmazásban ritkán érintik a fenti elméleti alapokat, de megértésük segít a helyes anyagválasztásban és a gyártási folyamatok megértésében.
1. Fe-Fe3C egyensúlyi diagram - bevezető
Az IPE acélgerendák vágási és szállítási részletei:
- A vasgerendákat 3, 6 és 12,1 méteres szálhosszban értékesítjük. A méretre vágást szalagfűrésszel biztosítjuk, néhány esetben hosszabb, 18 méteres gerenda is előfordulhat.
- A szalagfűrész pontoságának megadása kb. +/- 1 mm.
- A vágási díjak a gerenda méretétől és vastagságától függenek; érdeklődjön a munkatársainknál.
- A szállítási határidők általában 1-5 munkanap, mérettől függően. A behajtási engedély a vásárló feladata.
- 6 méteres anyagok darusautóval történő szállítása lehetséges, 12,1 méteres anyagok pedig kamionnal daru nélkül érkeznek. Ha nem darusautóval történik a szállítás, a gerendák levétele a Vásárló feladata.
- A vasgerendákat készpénzzel, bankkártyával vagy előreutalással lehet megvásárolni. A termékeket kiegyenlítés után adjuk ki, méretre vágva és szállítva. UNP, HEB, INP, IPE és HEA acélgerenda több méretben kiszállítással. Nincs szükség a szükséges méretek feltétlen keresésére; kattintson és kérjen ajánlatot!
- Az acélgerendák árak egy szálra (6 méter) vonatkoznak. Mennyiségi kedvezmény elérhető.
- Az acélgerendák nagy teherbírásúak, elsősorban az építőiparban használatosak, és a szállítást országosan biztosítjuk. Budapesten belül kedvezményt adunk a szállításra.
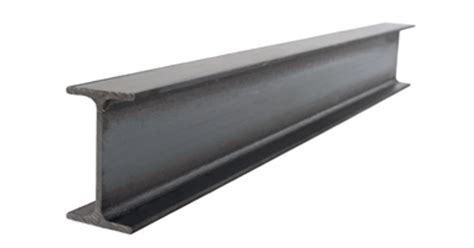
Az IPE acélgerendákhoz kapcsolódó marketing és szállítási információk csak a kereskedelem keretein belül értelmezhetők, a cikk pedig a vas és acél alapfogalmait, a vas-szén diagramban meghatározó jelenségeket és a hőkezelési eljárások alapelveit foglalja össze.
tags: #ipe #350 #acelgerenda #arazott